


ภาษา

บ้าน / ข่าว / ข่าวอุตสาหกรรม / แผ่นซับเหนี่ยวนำความร้อนสำหรับขวดยา: การเลือกและการปิดผนึก
แผ่นซับเหนี่ยวนำความร้อนสำหรับขวดยา: การเลือกและการปิดผนึก
2026.10.01
ขวด HDPE ที่เติมจะออกจากสายการบรรจุโดยมีฝาปิดบิดตามข้อกำหนด มันผ่านเข้าไปใต้เครื่องซีลแบบเหนี่ยวนำ และไม่กี่วินาทีต่อมา ฟอยล์ที่อยู่ในฝาก็ควรจะติดเข้ากับปากขวด หากการตั้งค่าไลเนอร์ ฝาปิด หรือเครื่องซีลไม่ถูกต้อง บรรจุภัณฑ์อาจดูดีแต่ไม่ผ่านการทดสอบการรั่ว แผ่นซับเหนี่ยวนำความร้อนจึงไม่ใช่แผ่นฟอยล์ทั่วไป มันเป็นส่วนหนึ่งของระบบปิดผนึกซึ่งรวมถึงฝาปิด ผิวคอภาชนะ เครื่องซีลแบบเหนี่ยวนำ และการตรวจสอบคุณภาพ คู่มือนี้จะอธิบายว่าไลเนอร์ทำหน้าที่อะไร วิธีการเลือก จุดที่ซีลล้มเหลว และสิ่งที่ต้องตรวจสอบก่อนการผลิต
แผ่นซับเหนี่ยวนำความร้อนคืออะไรและประกอบด้วยอะไรบ้าง
แผ่นบุรองเหนี่ยวนำความร้อนคือซีลหลายชั้นที่อยู่ภายในฝาปิด เมื่อภาชนะที่มีฝาปิดผ่านสนามเหนี่ยวนำ ชั้นอลูมิเนียมฟอยล์จะได้รับความร้อนจากกระแสน้ำวน ความร้อนจะละลายชั้นซีลความร้อนโพลีเมอร์ที่ด้านภาชนะ แรงกดจากฝาจะยึดชั้นที่นิ่มไว้กับปากขวด หลังจากเย็นตัวลง ฟอยล์จะยังคงยึดติดกับภาชนะและสร้างเมมเบรนที่ปิดสนิท
| เลเยอร์ | วัสดุทั่วไป | ฟังก์ชั่นหลัก | สิ่งที่ต้องตรวจสอบ |
|---|---|---|---|
| ฟอยล์ | อลูมิเนียมฟอยล์ | สร้างความร้อนและกั้นความชื้นและออกซิเจน | ความหนา การนำไฟฟ้า รูเข็ม เกรด |
| ซีลความร้อน | เคลือบโพลีเมอร์หรือผสมขี้ผึ้ง | ยึดติดกับปากภาชนะเมื่อถูกความร้อน | ความเข้ากันได้กับ HDPE, PP, PET, แก้ว; ความแข็งแรงของซีล |
| การสนับสนุน | กระดาษแข็ง, โฟม, PET, เยื่อกระดาษ | รองรับซับในหมวกและควบคุมการบีบอัด | ความหนา ความหนาแน่น การสปริงตัว ความพอดีของฝาปิด |
การปิดผนึกด้วยการเหนี่ยวนำความร้อนทำงานอย่างไร
การปิดผนึกแบบเหนี่ยวนำเป็นกระบวนการแบบไม่สัมผัส ขดลวดเครื่องซีลจะสร้างสนามแม่เหล็กไฟฟ้ากระแสสลับ อลูมิเนียมฟอยล์ในไลเนอร์จะร้อนขึ้น และชั้นซีลความร้อนจะละลาย แรงบิดของฝาปิดและการรับน้ำหนักด้านบนของคอนเทนเนอร์ทำให้เกิดแรงกดสำหรับการยึดเกาะ หลังจากที่ภาชนะออกจากขดลวด ซีลจะเย็นลงและแข็งแรงขึ้น
ตัวแปรสี่ตัวควบคุมผลลัพธ์:
- พลัง: ต่ำเกินไปทำให้ซีลอ่อนแอ ไลเนอร์หรือแคปวาร์ปที่มีรอยไหม้สูงเกินไป
- เวลาคงอยู่: ความเร็วของเส้นเปลี่ยนเวลาเปิดรับแสง ดังนั้นสูตรที่ 60 ขวดต่อนาทีอาจล้มเหลวที่ 120
- แรงดันและแรงบิด: แรงบิดต่ำสร้างช่อง; แรงบิดที่มากเกินไปทำให้ฝาครอบบิดเบี้ยว
- การทำความเย็น: ต้องยึดพันธะก่อนการจัดการหรือการติดฉลาก
สร้างการตั้งค่าด้วยคอนเทนเนอร์ ฝาครอบ ไลเนอร์ ผลิตภัณฑ์ และความเร็วของสายการผลิตจริง การตั้งค่าที่คัดลอกมาจากขวดขนาดอื่นเป็นเพียงจุดเริ่มต้นเท่านั้น
เหตุใดบรรจุภัณฑ์ยาจึงใช้ไลเนอร์เหนี่ยวนำความร้อน
ในบรรจุภัณฑ์ควบคุม ไลเนอร์รองรับการทำงานหลายอย่างพร้อมกัน:
- หลักฐานการงัดแงะ: ฟอยล์ปิดผนึกแสดงว่าภาชนะไม่ได้ถูกเปิด
- การป้องกันการรั่วไหล: ช่วยลดความเสี่ยงที่ของเหลวจะรั่วไหลระหว่างการขนส่ง
- กั้นความชื้นและออกซิเจน: ฟอยล์ช่วยปกป้องยาที่ละเอียดอ่อน
- การควบคุมการปนเปื้อน: เมมเบรนจำกัดการซึมผ่านของจุลินทรีย์
- การป้องกันการลักลอบ: มองเห็นผนึกที่แตกหักได้
ประโยชน์เหล่านี้สำคัญสำหรับขวดฉีด ขวดแช่ ขวดวัคซีน ของเหลวในช่องปาก และรีเอเจนต์เพื่อการวินิจฉัย ไลเนอร์ไม่ได้มาแทนที่ฝาปิดที่ดีหรือกระบวนการบรรจุที่ผ่านการตรวจสอบแล้ว แต่มีความสำคัญอย่างยิ่งต่อความสมบูรณ์ของการปิดภาชนะ เช่นระบบปิดขวดที่ใช้ ฝาพลาสติกอลูมิเนียมสำหรับขวด จะต้องตรวจทานเป็นหน่วยที่สมบูรณ์ ไม่ใช่แยกส่วน
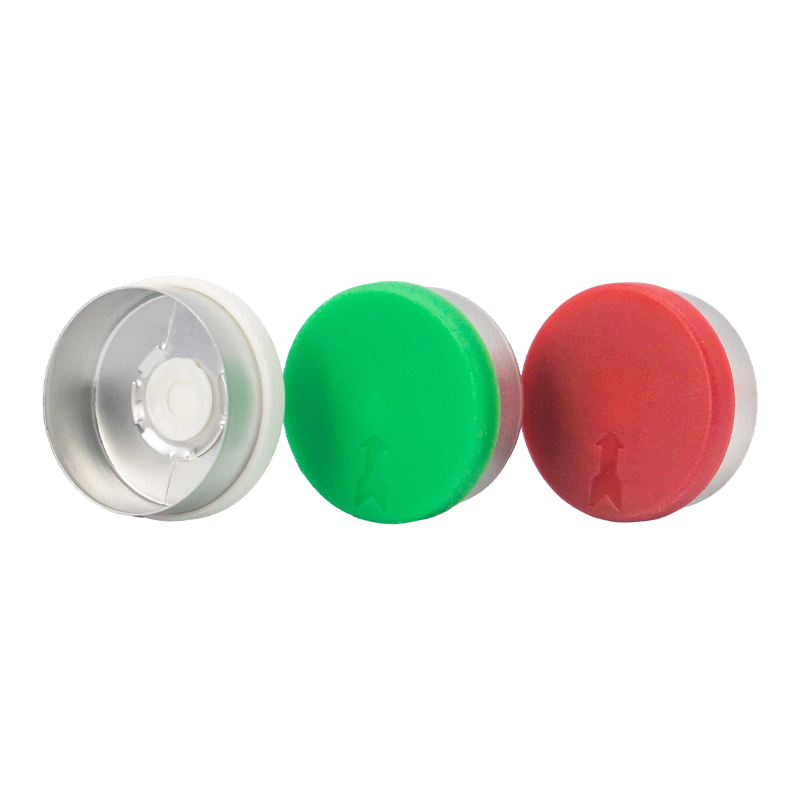 ขายส่งฝาอลูมิเนียม-พลาสติกสำหรับขวดฉีดและขวดวัคซีน ฝาปิดขวดแบบคอมโพสิตพร้อมเปลือกอะลูมิเนียม ส่วนสอดพลาสติก และจุกยาง ออกแบบมาเพื่อปกป้องสารฉีด ผลิตในห้องปลอดเชื้อ GMP พร้อมการผลิตฝาอลูมิเนียมพลาสติกขนาดใหญ่ ดูผลิตภัณฑ์ →
การเลือกไลเนอร์ที่เหมาะสมสำหรับคอนเทนเนอร์และฝาปิดของคุณ
เริ่มต้นด้วยคอนเทนเนอร์ ไม่ใช่แค็ตตาล็อกซับ ผิวเคลือบคอ วัสดุ และสภาพพื้นผิวจะเป็นตัวกำหนดว่าชั้นซีลความร้อนใดที่จะยึดติด ไลเนอร์สำหรับ HDPE อาจไม่น่าเชื่อถือกับ PP, PET, แก้ว หรือขอบเคลือบ วัสดุฝาปิด ความลึกของช่องบุรอง การออกแบบเกลียว และแรงบิดยังส่งผลต่อแรงกดที่ซีลอีกด้วย
ตรวจสอบรายการเหล่านี้ก่อนขอตัวอย่าง:
- วัสดุบรรจุภัณฑ์และการเขียนแบบการตกแต่งคอ รวมถึงเส้นผ่านศูนย์กลาง เกลียว และความเรียบของปาก
- ประเภทหมวกและขนาดกระเป๋าซับใน
- เติมอุณหภูมิและดูว่าผลิตภัณฑ์บรรจุร้อน รีทอร์ต หรือแช่แข็งหรือไม่
- วิธีการฆ่าเชื้อ เช่น เอทิลีนออกไซด์ แกมมา หรือหม้อนึ่งความดัน
- ความเร็วของสายเป้าหมาย รุ่นเครื่องซีล และช่วงกำลัง
- ความแข็งแรงของการซีล อัตราการรั่วไหล และประสิทธิภาพของแผงกั้นที่ต้องการ
แผ่นรองโฟมอาจทนต่อการเปลี่ยนแปลงของฝาครอบได้มากขึ้น แผ่นรองกระดาษแข็งอาจช่วยปิดผนึกให้แน่นยิ่งขึ้น แผ่นรองที่ไม่ถูกต้องอาจหลุดออกจากฝาปิดหรือติดได้หลังจากการปิดผนึก สำหรับภาชนะบรรจุสารละลาย สามารถจับคู่ฝาปิด Euro PP ที่มีห่วงดึงหรือแบบพอร์ตคู่กับไลเนอร์ที่เข้ากันได้ แต่หน้าต่างซีลจะต้องได้รับการตรวจสอบความถูกต้อง
 ฝา PP แบบดึงแหวนยูโรสำหรับขวดแช่และสารละลาย ฝาปิดโพลีโพรพีลีนป้องกันการงัดแงะพร้อมห่วงดึงในตัวสำหรับการเข้าถึงขวดแช่และสารละลายโดยไม่ต้องใช้เครื่องมือ ไลเนอร์และพารามิเตอร์การซีลที่เข้ากันได้ควรได้รับการตรวจสอบความถูกต้องสำหรับการใช้งาน ดูผลิตภัณฑ์ →
โหมดความล้มเหลวทั่วไปและวิธีการวินิจฉัย
ข้อบกพร่องในการซีลเหนี่ยวนำส่วนใหญ่เกิดจากการไม่ตรงกันหรือการดริฟท์ ไม่ใช่ซับที่ไม่ดีสักตัวเดียว ตารางจะจับคู่อาการทั่วไปกับสาเหตุที่เป็นไปได้และการตรวจสอบครั้งแรก
| อาการ | สาเหตุน่าจะ | การตรวจสอบครั้งแรก |
|---|---|---|
| ซีลอ่อนหรือบางส่วน | พลังงานต่ำ เวลาพักสั้น แรงบิดฝาต่ำ หรือขอบปากที่ปนเปื้อน | ตรวจสอบเอาท์พุตของเครื่องซีล ความเร็วของไลน์ แรงบิดของฝา และสภาพของปาก |
| ฟอยล์ stuck in cap | ความร้อนสูงเกินไป ชั้นระบายไม่ถูกต้อง หรือมีการบีบอัดฝาปิดมากเกินไป | ลดเวลาการจ่ายไฟหรือเวลาพัก ตรวจสอบโครงสร้างไลเนอร์และความลึกของฝาปิด |
| ไลเนอร์ไหม้หรือเปลี่ยนสี | กำลังสูงเกินไป คอยล์ใกล้เกินไป หรือเครื่องซีลผ่านสองครั้ง | วัดช่องว่างคอยล์ ยืนยันว่าภาชนะผ่านหนึ่งครั้งด้วยความเร็วที่ถูกต้อง |
| รั่วไหลหลังจากการปิดผนึก | ช่องทางใต้กระดาษฟอยล์ คอรูปไข่ หรือริมฝีปากที่เสียหาย | ตรวจสอบผิวส่วนคอ ซับตรงกลาง และพื้นที่ซีลด้วยการทดสอบสีย้อมหรือสุญญากาศ |
| การบิดเบี้ยวของหมวก | ความร้อนสูงเกินไปหรือผนังฝาบาง | ตรวจสอบเรซินของฝา ความหนาของผนัง และเวลาในการทำความเย็น |
อย่าปรับกำลังไฟเพียงอย่างเดียว ความร้อน เวลา ความดัน และความเย็นมีปฏิกิริยาโต้ตอบกัน การเปลี่ยนแปลงผู้จัดจำหน่ายหมวกหรือล็อตซับอาจทำให้หน้าต่างเปลี่ยนได้ เก็บบันทึกการตั้งค่าเครื่องซีล แรงบิดของฝาครอบ ล็อตซับ และผลการทดสอบ เพื่อให้สามารถติดตามการดริฟท์ได้
การตั้งค่าและตรวจสอบความถูกต้องของกระบวนการปิดผนึก
เริ่มต้นด้วยการทดลองที่มีการควบคุมโดยใช้คอนเทนเนอร์การผลิต ฝาปิด ไลเนอร์ ผลิตภัณฑ์ และความเร็วของสายการผลิต ทดสอบกำลังไฟต่ำ ปานกลาง และสูงและเวลาคงตัว ตรวจสอบรูปแบบการติดเพื่อหาวงแหวนที่สม่ำเสมอโดยไม่มีรอยไหม้หรือช่อง
การตรวจสอบความถูกต้องควรรวมถึง:
- การทดสอบการลอกหรือการแตกของซีล
- การทดสอบการซึมผ่านของสีย้อมหรือการรั่วไหลของการสลายตัวของสุญญากาศ
- การตรวจสอบด้วยสายตาเพื่อดูการครอบคลุมของฟอยล์ รอยยับ และความเสียหายของฝาปิด
- การทดสอบแรงบิดหลังจากการปิดผนึกและการจำลองการขนส่ง
- ความเสถียรหรือการจำลองการขนส่งเมื่อจำเป็น
ในระหว่างการผลิต ให้ตรวจสอบกำลังของเครื่องซีล ความเร็วของท่อ แรงบิดของฝาครอบ และคุณภาพซีลตามช่วงเวลาที่กำหนด แยกสูตรไว้สำหรับขวดแต่ละขนาด
การตรวจสอบซัพพลายเออร์และคุณภาพ
ซัพพลายเออร์ซับควรจัดเตรียมข้อมูลจำเพาะของวัสดุ ข้อมูลชั้นซีลความร้อน ข้อมูลการโยกย้ายหรือความเข้ากันได้ทางชีวภาพที่เกี่ยวข้อง การตรวจสอบย้อนกลับล็อต และหน้าต่างการซีลที่แนะนำ สำหรับบรรจุภัณฑ์ยา การผลิตในห้องปลอดเชื้อ และระบบคุณภาพที่ได้รับการจัดทำเป็นเอกสารจะช่วยลดความเสี่ยง การปฏิบัติตามมาตรฐาน ISO 9001 และ GMP เป็นสัญญาณเชิงปฏิบัติว่าซัพพลายเออร์เข้าใจตลาดที่มีการควบคุม
Jiangsu Changjiang Lids Co., Ltd. ผลิตบรรจุภัณฑ์ยามาตั้งแต่ปี 2000 และดำเนินกิจการห้องปลอดเชื้อ C A กลุ่มผลิตภัณฑ์ประกอบด้วยฝาอะลูมิเนียม ฝาพลาสติกอะลูมิเนียม ฝา Euro PP และฝาปิดสำหรับขวดฉีด ขวดแช่ และของเหลวในช่องปาก โดยระบุกำลังการผลิตฝาอะลูมิเนียมและพลาสติกอะลูมิเนียม 3 พันล้านฝาต่อปี และฝาโพลีโพรพีลีน 800 ล้านฝา พร้อมระบบ GMP และ ISO 9001 เนื่องจากซับใน ฝา และคอขวดต้องทำงานร่วมกัน ประสบการณ์การผลิตฝาปิดนี้จึงเกี่ยวข้องกัน คุณสามารถ ขอตัวอย่างหรือตรวจสอบซับ เพื่อยืนยันความพอดีก่อนการผลิต
สอบถามวิธีการควบคุมล็อตซับ และวิธีการจัดการการเปลี่ยนแปลงในซัพพลายเออร์ฟอยล์หรือฟิล์ม การเคลือบซีลด้วยความร้อนแบบใหม่สามารถเปลี่ยนประสิทธิภาพการซีลได้ แม้ว่าฝาปิดที่เสร็จแล้วจะดูเหมือนเดิมก็ตาม
ประเด็นสำคัญสำหรับการเลือกซับในเหนี่ยวนำความร้อน
- ดูแลไลเนอร์ให้เป็นส่วนหนึ่งของระบบปิดที่สมบูรณ์ด้วยฝาปิด ภาชนะ เครื่องซีล และกระบวนการ
- จับคู่ชั้นซีลความร้อนกับวัสดุภาชนะและวิธีการฆ่าเชื้อ
- ควบคุมกำลัง เวลาพัก ความดัน แรงบิด และการระบายความร้อนเป็นหน้าต่างเดียว
- ตรวจสอบด้วยการทดสอบการรั่วและความแข็งแรงของซีล จากนั้นติดตามการผลิต
- ทำงานร่วมกับซัพพลายเออร์ที่จัดทำเอกสารเกี่ยวกับวัสดุ การตรวจสอบย้อนกลับล็อต และการควบคุมห้องปลอดเชื้อ
แผ่นบุรองแบบเหนี่ยวนำความร้อนดูเรียบง่าย แต่ช่วยปกป้องผลิตภัณฑ์ตั้งแต่สายการบรรจุไปจนถึงตัวคนไข้ กำหนดข้อกำหนด ทดสอบระบบจริง และควบคุมกระบวนการ
ข่าว
-
ขวดยาแขวนลอยทางปากที่เติมไว้หลุดออกจากเส้น ลูกค้าบิดฝาออก และแผ่นฟอยล์ยังคงติดอยู่ในฝาแทนที่จะติดอยู่ที่ขอบขวด ไม่มีการประทับตรา ไม่มีหลักฐานการงัดแงะ และแบทช์จะถูกระงับไว้ เ...
READ MORE -
ขวดวัคซีนออกจากสายการบรรจุ เดินทางโดยรถบรรทุก และมาถึงโดยมีของเหลวบางๆ ติดอยู่ที่ไหล่ขวด ฝาปิดแน่น แต่ซีลด้านในไม่เคยถูกผูกมัด การปิดผนึกด้วยการเหนี่ยวนำความร้อนจะช่วยป้องกัน...
READ MORE -
สายการบรรจุที่ทำงาน 200 ขวดต่อนาทีหยุดกะทันหัน ฝาทุกฝาในชุดสุดท้ายมีไลเนอร์ฟอยล์หลวม และการทดสอบการรั่วล้มเหลว ผู้กระทำผิดนั้นไม่ค่อยได้เป็นตัวหมวกเอง เก้าครั้งในสิบครั้ง กระ...
READ MORE -
ขวด HDPE ที่เติมจะออกจากสายการบรรจุโดยมีฝาปิดบิดตามข้อกำหนด มันผ่านเข้าไปใต้เครื่องซีลแบบเหนี่ยวนำ และไม่กี่วินาทีต่อมา ฟอยล์ที่อยู่ในฝาก็ควรจะติดเข้ากับปากขวด หากการตั้งค่าไ...
READ MORE
สินค้าที่เกี่ยวข้อง
-

โซลูชันการจัดเก็บของเหลวที่ทนทานและพกพาได้ ออกแบบมาเพื่อการขนส่งที่ปลอดภัยและการจัดการของเหลวที่ไม่เป็นอันตรายถึงกึ่งอันตราย ช่วยให้มั่นใจในการบรรจุที่ปลอดภัย การเทง่าย และประสิทธิภาพที่เชื่อถือได้...
ดูเพิ่มเติม -

โซลูชันการปิดผนึกที่ปลอดภัยและใช้งานง่ายสำหรับขวดของเหลวในช่องปาก ผลิตจากอะลูมิเนียมชิ้นเดียวพร้อมวงแหวนดึงในตัว ได้รับการออกแบบมาเพื่อให้เปิดได้ง่ายในขั้นตอนเดียวโดยการถอดฝาอะลูมิเนียมออกทั้งหมดเพ...
ดูเพิ่มเติม -

ฝาโพลีโพรพิลีนแบบแหวนดึงมาตรฐานที่ออกแบบมาสำหรับขวดแช่และสารละลาย โซลูชันที่ป้องกันการงัดแงะนี้รับประกันการปิดที่เชื่อถือได้และมีวงแหวนดึงในตัวเพื่อการเข้าถึงที่ปลอดภัยโดยไม่ต้องใช้เครื่องมือ ซึ่งผ...
ดูเพิ่มเติม -

ซีลอะลูมิเนียมป้องกันการงัดแงะที่ออกแบบมาสำหรับขวดฉีด มีวงแหวนดึงในตัวซึ่งเมื่อดึงออกมา จะดึงฝาอะลูมิเนียมทั้งหมดออกจากคอขวดอย่างหมดจด โดยปล่อยให้จุกยางเปิดออกจนสุดเพื่อเข้าถึงเข็มได้อย่างปลอดภัย ...
ดูเพิ่มเติม -

ฝาปิดผนึกเฉพาะที่ออกแบบมาสำหรับขวดแช่ ซึ่งประกอบด้วยฝาอะลูมิเนียมแบบบริดจ์และฝาพลาสติก การออกแบบโครงสร้าง ZB มีข้อดีคือมีแรงเปิดต่ำ และเมื่อถอดชิ้นส่วนพลาสติกออก สะพานของฝาอะลูมิเนียมจะแตกออกอย่...
ดูเพิ่มเติม -

โซลูชันการปิดผนึกที่เชื่อถือได้และป้องกันการงัดแงะ ออกแบบมาสำหรับขวดแช่มาตรฐาน ช่วยให้มั่นใจได้ถึงความสมบูรณ์ของการปิดผนึกภาชนะและการเข้าถึงเข็มอย่างปลอดภัยสำหรับยาที่เป็นของเหลว ประกอบด้วยชิ้นส...
ดูเพิ่มเติม
-
ได้รับการติดต่อ
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 เลขที่ 1 ถนน Mingzhu, สวนอุตสาหกรรม Youfang, เมือง Yangzhong, Zhenjiang, Jiangsu, China
ข้อมูลที่ให้ไว้ในเว็บไซต์นี้มีวัตถุประสงค์เพื่อใช้ในประเทศและเขตอำนาจศาลนอกสาธารณรัฐประชาชนจีนเท่านั้น
-
สินค้า
ฝาอลูมิเนียม-พลาสติก ฝาอลูมิเนียม ยูโร พีพี แคป ภาชนะ PP สำหรับคอนแทคเลนส์พร้อมซีลฟอยล์ ไม้แขวนเสื้อพลาสติกสำหรับขวดแช่ กระป๋องพลาสติกเจอร์รี่ -
วอทส์แอพพ์
คริส

-
วีแชท
ลิเลียน

ลิขสิทธิ์ © 2025 Jiangsu Changjiang Lids Co., Ltd. สงวนลิขสิทธิ์.
ผู้ผลิตบรรจุภัณฑ์ยา OEM
ผู้จำหน่ายหมวกเภสัชกรรม
